
激光小孔加工适合哪些零件?东莞市道来五金科技有限公司解析
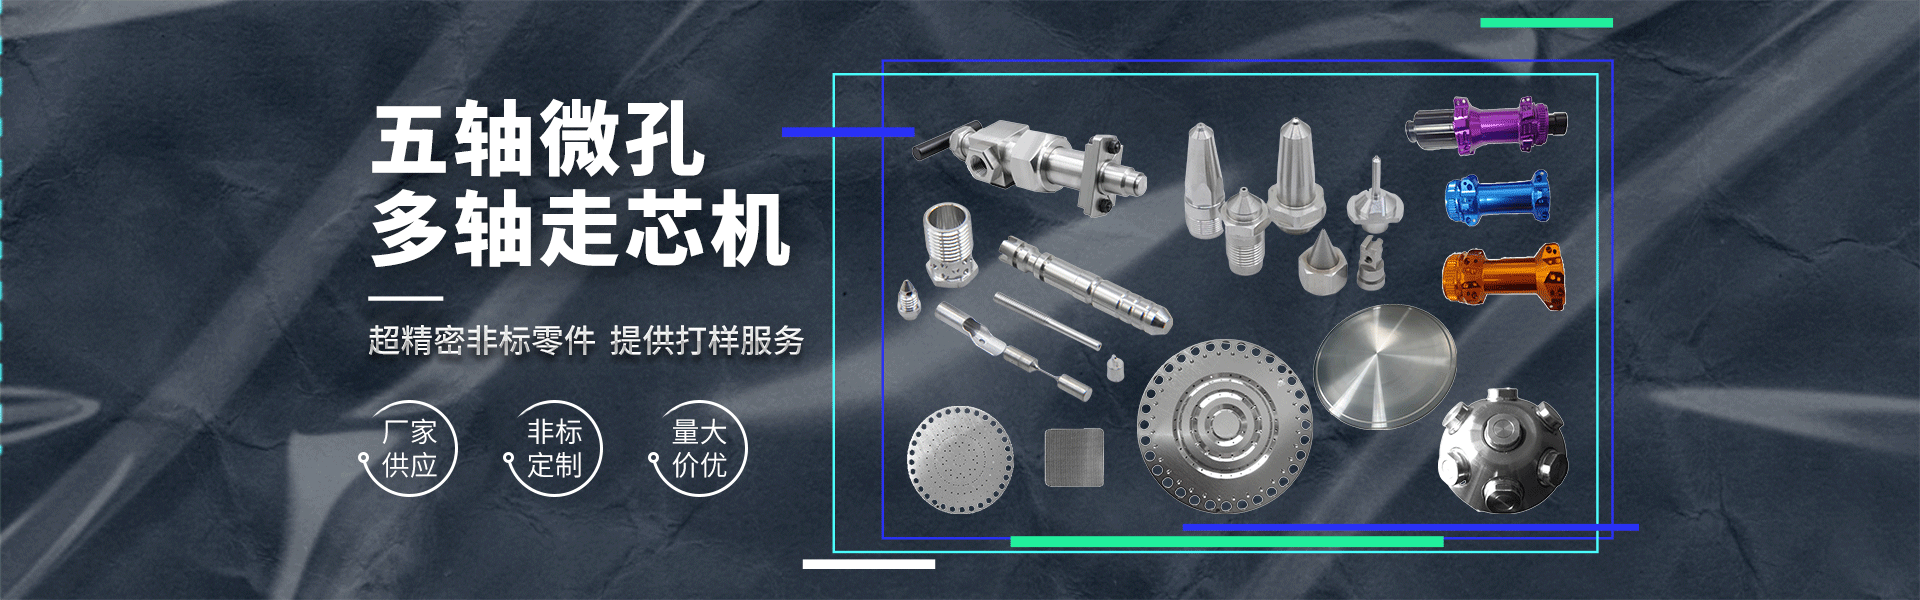
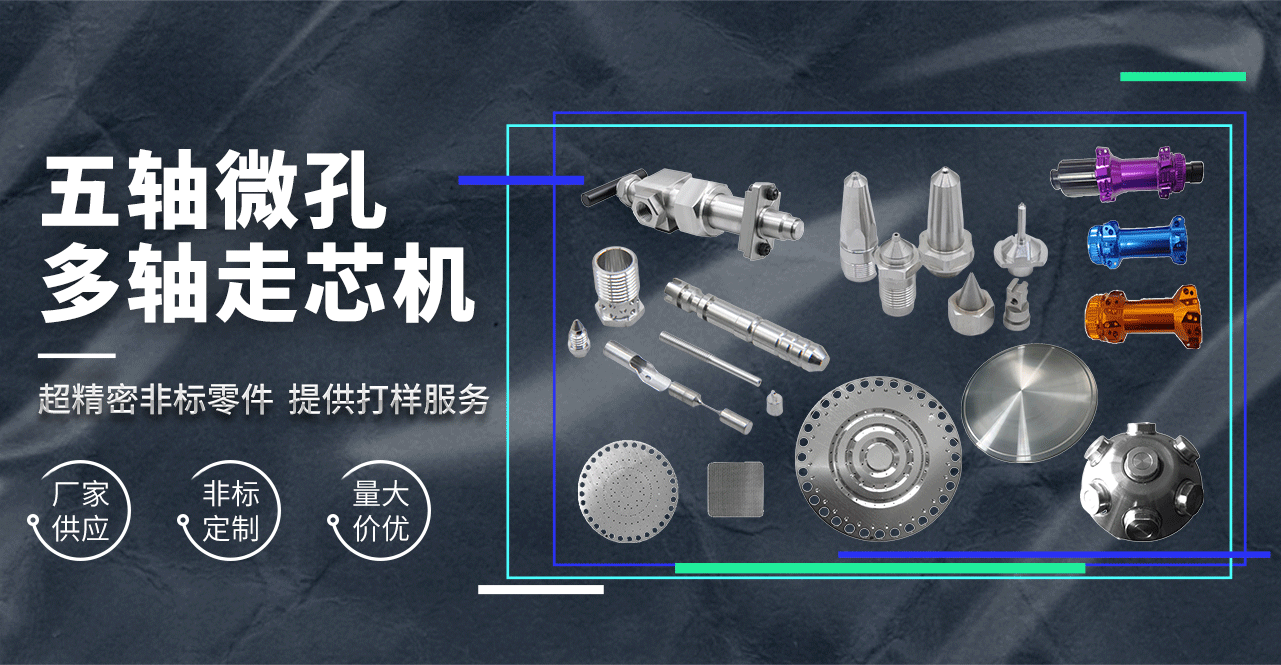
随着精密制造不断向小型化、轻量化和高精度方向发展,越来越多零部件开始采用小孔、微孔、密集孔等结构。传统机械钻孔在面对孔径较小、材料较薄、孔数量较多或加工位置复杂的产品时,容易受到刀具直径、刚性和磨损等因素限制,因此激光小孔加工逐渐应用于喷头喷嘴、精密五金、小孔网板、阀体以及部分电子和自动化零件加工中。
那么,激光小孔加工究竟适合哪些零件?东莞市道来五金科技有限公司结合实际加工经验,从产品结构和应用特点两个方面进行介绍。
一、喷头、喷嘴类精密零件
喷头、喷嘴是激光小孔加工较为常见的应用类型之一。
这类产品通常需要在较小面积上加工一个或多个精密孔,对孔径、孔位和一致性有一定要求。例如:
点胶机喷头喷嘴;
精密喷液喷嘴;
雾化喷嘴;
工业喷头;
流体控制喷嘴;
特殊设备喷孔零件。
喷头喷嘴的孔径大小会直接影响流量、喷射状态和使用效果,因此在加工过程中需要重点控制孔径稳定性、孔口质量以及孔的位置。
激光加工采用非接触方式,不需要微型刀具直接进入孔内,对于部分较小孔径和复杂位置具有一定工艺优势。
二、小孔网板、多孔板类零件
如果一个零件表面需要加工大量规则排列的小孔,激光加工同样具有较好的适应性。
常见产品包括:
小孔网板;
精密筛板;
过滤板;
多孔金属片;
微孔板;
流体分布板。
这类产品往往不是只加工几个孔,而是几十个、几百个甚至更多孔位,因此除了单孔尺寸之外,更需要关注孔距、排列方式和批量一致性。
激光加工可以通过程序控制孔位,对于规则阵列、密集孔以及不同位置的小孔加工较为方便。
三、薄壁精密五金零件
部分薄壁金属零件如果采用传统机械钻孔,容易受到钻削力影响,出现变形、毛刺或者装夹困难。
激光小孔加工属于非接触式加工,机械作用力相对较小,因此可用于部分薄片、薄壁零件。
例如:
不锈钢薄片;
精密金属片;
薄壁套筒;
小型五金结构件;
精密垫片;
特殊金属薄板零件。
不过,薄壁材料虽然容易打穿,也需要合理控制激光能量,避免热输入过大造成烧蚀或变形。
四、阀体及流体控制零件
在气体、液体控制系统中,部分阀体、阀芯及流道零件会设计小孔,用于控制流量、泄压、分流或介质通过。
这类产品常见于:
精密阀体;
阀芯零件;
流量控制件;
气路零件;
液路零件;
自动化设备配件。
对于阀体类零件来说,小孔通常需要与其他孔、槽、台阶或内部流道保持一定位置关系,因此前序CNC加工精度和后续打孔定位都比较重要。
东莞市道来五金科技有限公司认为,对于结构复杂的阀体产品,可以根据实际图纸结合CNC、五轴加工与激光小孔加工制定工艺路线。
五、走心机加工后的精密零件
部分小型轴类、棒料类零件会先通过走心机完成外圆、台阶、螺纹、槽等结构,再进行激光小孔加工。
比较常见的包括:
精密接头;
小型轴套;
喷嘴零件;
铜件;
不锈钢小零件;
非标精密五金件。
如果产品主体适合走心机加工,而局部又存在传统钻头难以完成的细小孔,可以采用“走心机加工+激光打孔”的组合方式。
这样能够充分发挥不同加工设备各自的特点。
六、异形面或特殊位置的小孔零件
部分零件的小孔并不位于普通平面上,而是分布在圆弧面、侧面、斜面或其他特殊角度位置。
这类结构采用普通钻孔时,可能需要设计复杂夹具,或者多次调整工件角度。
如果结合适合的定位治具、五轴加工或激光加工系统,可以提高复杂位置小孔加工的灵活性。
例如:
圆柱面小孔;
斜面小孔;
环形分布孔;
多角度孔;
复杂曲面局部小孔。
实际能否采用激光加工,还需要结合孔径、入射角度、材料和产品结构具体评估。
七、电子及精密设备零部件
在电子、通讯和自动化设备中,也存在大量小型化零件,对加工尺寸和空间利用率要求较高。
激光小孔加工可用于部分:
电子金属结构件;
精密屏蔽件;
传感器零件;
自动化设备小型配件;
精密连接件;
特殊功能金属件。
随着产品尺寸不断缩小,部分传统刀具不容易进入的位置,可以通过激光加工方式解决。
八、哪些情况更适合考虑激光小孔加工?
东莞市道来五金科技有限公司认为,遇到以下几类产品时,可以重点评估激光小孔加工方案:
孔径较小
当普通钻头加工难度较高,或者刀具容易折断时,可以考虑激光工艺。
孔数量较多
密集孔、多孔阵列产品采用程序化激光加工,具有较好的加工灵活性。
材料比较薄
对于部分薄片、薄壁产品,非接触加工可以降低机械切削力带来的变形风险。
孔位复杂
圆弧面、侧面或者特殊角度位置的小孔,可以根据设备能力和治具方案评估激光加工。
需要减少刀具损耗
激光加工不存在传统钻头直接切削磨损的问题,适合部分难以使用微型刀具加工的结构。
九、激光小孔加工也需要关注工艺限制
激光小孔加工虽然应用范围较广,但并不是所有小孔都适合采用激光工艺。
实际生产中还需要重点考虑:
材料对激光的吸收特性;
工件厚度;
孔径与深径比;
孔锥度要求;
孔壁粗糙度要求;
热影响控制;
毛刺与熔渣要求;
批量生产效率。
如果产品对孔壁粗糙度、圆柱度或者超高深径比有特殊要求,也可能需要采用机械、电火花或其他工艺配合完成。
因此,在选择加工方案前,最好根据图纸进行工艺评估,而不是单纯根据孔径判断。
结语
综合来看,激光小孔加工比较适合喷头喷嘴、小孔网板、精密五金、薄壁零件、阀体、走心机零件、电子结构件以及部分复杂位置小孔产品。
东莞市道来五金科技有限公司主要围绕激光微孔加工、激光小孔加工、细孔加工、喷头喷嘴加工、精密打孔、小孔网板、阀体、五轴加工及走心机加工等业务展开。
对于具体产品而言,是否适合采用激光小孔加工,需要结合材料、孔径、厚度、孔位、深径比和精度要求综合判断。合理选择加工工艺,才能兼顾加工效率、孔径一致性和最终产品质量。
 喷嘴喷头咨询